

En plus de trente ans de sous-traitance électronique, nous avons mené des centaines de projets d’industrialisation. Start-ups, PME, ETI, grands groupes. Certains ont abouti en un an. D’autres se sont enlisés pendant trois ans. Avec le temps, un constat s’impose : la réussite tient rarement au budget ou à la technologie. Elle tient à la façon dont le projet est mené entre le client, qui connaît son marché et l’usage de son produit, et le sous-traitant, qui connaît l’industrialisation ou la production industrielle.
Voici trois leçons tirées de trois décennies de sous-traitance électronique, et ce qu’elles changent concrètement pour votre prochain projet.
Sous-traitant électronique, EMS, partenaire industriel : de quoi parle-t-on ?
Un point de vocabulaire d’abord. Derrière « sous-traitant électronique », on trouve deux modèles qui n’ont pas grand-chose en commun : celui qui fabrique ce que vous avez conçu, et celui qui conçoit, industrialise et fabrique avec vous. Selon le modèle, votre rôle dans le projet n’est pas le même.
L’EMS, ou sous-traitant de fabrication
L’EMS (Electronic Manufacturing Services) assemble des cartes et des produits à partir d’un dossier de fabrication que vous lui fournissez.
Il excelle sur la production. En revanche, il n’intervient ni sur la conception ni, le plus souvent, sur l’industrialisation.
Si votre dossier comporte une faiblesse, il la fabriquera en série.
Le partenaire industriel, ou sous-traitant intégré
Le partenaire industriel prend en charge la conception, l’industrialisation et la production.
C’est le modèle d’Altyor : Un bureau d’études, une équipe d’industrialisation et deux sites de production, en France et en Chine.
Un seul interlocuteur, responsable du produit du premier schéma jusqu’à la série.
Pourquoi la distinction compte pour votre projet
Plus le périmètre confié est large, plus la gouvernance du projet devient le facteur clé. Un EMS exécute un dossier. Un partenaire industriel co-construit un produit. Dans le second cas, la qualité de la relation de travail détermine directement la qualité du produit final. C’est précisément ce que nos trois leçons mettent en lumière.
Si certains termes techniques vous échappent au fil de la lecture, notre lexique industriel les définit un par un.
Leçon 1 : un projet maîtrisé se reconnaît dès le kick-off
La réunion de lancement en dit déjà beaucoup sur la suite du projet. Ce qui compte à ce stade, c’est le temps qu’on prend pour cadrer, et la façon dont on pose les jalons.
Le kick-off, un vrai temps de cadrage
Le premier point commun des projets maîtrisés, c’est un kick-off pris au sérieux. Pas une réunion de lancement expédiée en une heure. Un vrai temps de cadrage, où l’on aligne les équipes sur les objectifs, les contraintes et les risques identifiés dès le départ. C’est là que se jouent les mois qu’on gagnera plus tard.
Concrètement, un bon kick-off doit produire cinq choses :
- des objectifs produit et une cible de coût unitaire validés par les deux parties ;
- la liste des contraintes réglementaires et des certifications à obtenir ;
- les risques techniques identifiés, priorisés, avec un responsable pour chacun ;
- les rôles et les interlocuteurs nommés, côté client comme côté sous-traitant ;
- le calendrier des jalons de validation.
Si vous sortez d’un kick-off sans ces cinq éléments, le projet a déjà pris du retard. Il ne le sait simplement pas encore.
Des jalons de validation co-construits, pas imposés
Le second point commun, ce sont des jalons de validation co-construits, et non imposés par une seule des deux parties. Un projet de sous-traitance électronique qui réussit, c’est une équipe projet globale. D’un côté le client, qui porte la connaissance métier et l’usage réel du produit. De l’autre le sous-traitant, qui porte le savoir-faire industriel pour transformer cette connaissance en produit fabricable, fiable, certifiable. Quand l’un des deux pilote seul, le projet perd en qualité ou en délai.
Dans la pratique, quatre jalons structurent la plupart des projets. La validation de l’architecture verrouille les grands choix techniques et le coût cible. Le prototype fonctionnel démontre que le produit fait ce qu’il doit faire. La pré-série valide que l’on sait le fabriquer, le tester et le contrôler à la cadence prévue. Le démarrage de série confirme que tout tient dans la durée. Chaque jalon ferme une porte derrière lui, et c’est ce qui permet d’avancer sans revenir en arrière. Nous détaillons cette progression dans notre article sur le passage du prototype à la production en série.
Leçon 2 : robustesse et rentabilité se décident au cahier des charges
La robustesse n’est pas une option qu’on ajoute si le budget le permet. C’est un prérequis à écrire dès le cahier des charges, au même titre que le coût cible. Et les deux se négocient ensemble.
La robustesse comme prérequis, pas comme supplément
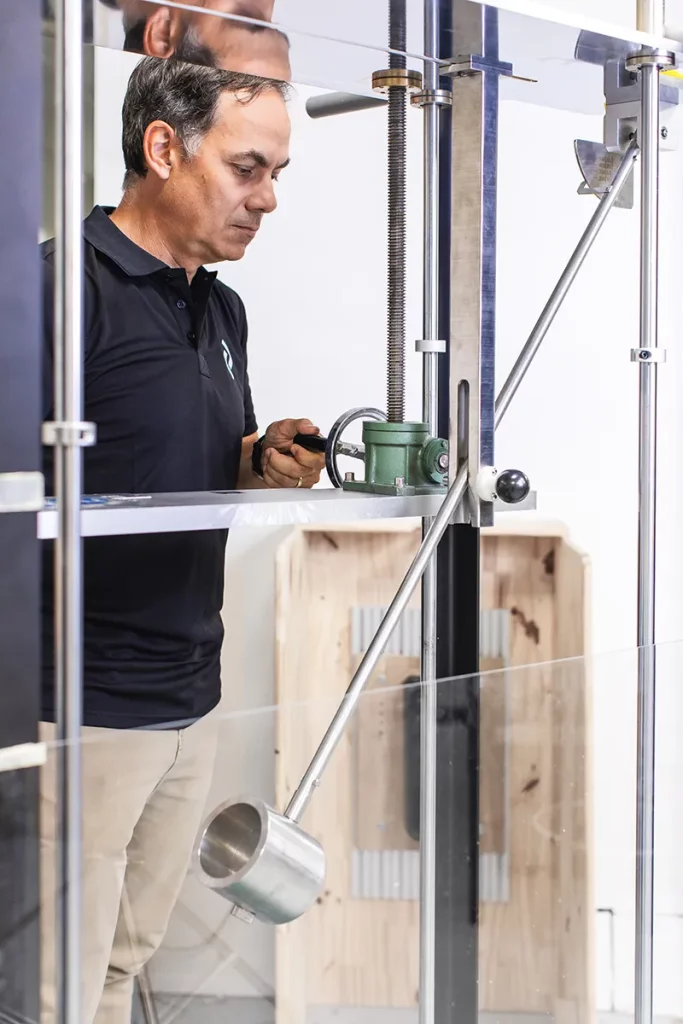
Première leçon : l’exigence de robustesse. Pour un produit électronique, la robustesse a un contenu très concret. Tenue en température, tenue aux vibrations et aux chocs, compatibilité électromagnétique, durée de vie des composants dans les conditions réelles d’usage, comportement en cas de défaillance. Autant de points qui définissent le plan de qualification, et donc une part significative du planning et du budget.
Ces exigences doivent figurer dans le cahier des charges initial. Pas parce que la norme l’exige, mais parce qu’une robustesse ajoutée après coup se paie toujours plus cher : un composant à changer, une carte à re-router, une qualification à refaire. Ce qui coûte trois lignes dans une spécification coûte trois mois une fois le prototype validé.
Un composant anodin sur le prototype, un poste majeur en série
Seconde leçon : l’adéquation entre choix techniques et coût. Une décision technique qui paraît anodine sur un prototype se répercute, multipliée par des dizaines de milliers d’unités, sur toute la rentabilité du projet.
Prenons un ordre de grandeur. Un connecteur choisi sur le prototype parce qu’il était disponible chez le distributeur. Il coûte 0,30 € de plus que l’alternative qualifiable. Sur 50 000 unités par an, ce sont 15 000 € qui partent chaque année, 75 000 € sur cinq ans de vie du produit. Ajoutez un procédé d’assemblage qui demande 20 secondes de manipulation manuelle de plus par unité : à 50 000 unités, c’est près de 280 heures d’opérateur par an. Aucune de ces deux décisions n’a été jugée importante au moment du prototype.
Le coût unitaire d’un produit électronique se décide à la conception, pas au devis de production. Le sous-traitant qui challenge ces choix dès le prototype vous fait gagner de l’argent sur toute la vie du produit.
Comment arbitrer, et qui arbitre
Chaque choix technique mérite d’être passé au filtre de trois questions. Quel impact sur la robustesse ? Quel impact sur le coût unitaire ? Quel impact sur le délai ? Un composant mono-source peut être parfait sur les deux premiers critères et catastrophique sur le troisième. Un procédé manuel peut sauver le planning du prototype et plomber celui de la série.
Ces arbitrages se font à deux, en revue de conception. Le client apporte la connaissance de l’usage : quelles contraintes sont réelles, lesquelles sont confortables. Le sous-traitant apporte la connaissance de la série : ce que coûte vraiment chaque option une fois multipliée. C’est dans ces revues que se construisent la gamme d’assemblage et la stratégie de test qui accompagneront le produit en production. Nous en parlons plus en détail sur notre page dédiée à l’industrialisation de produits industriels.
Leçon 3 : l’industrialisation, votre meilleur atout concurrentiel
Il y a un moment, dans beaucoup de projets, où l’industrialisation cesse d’être une contrainte à gérer et devient un avantage compétitif à part entière. C’est souvent le moment où l’on prend au sérieux deux leviers trop souvent traités comme secondaires : le time-to-market et la qualité produit.
Time-to-market : industrialiser tard ne fait pas gagner de temps
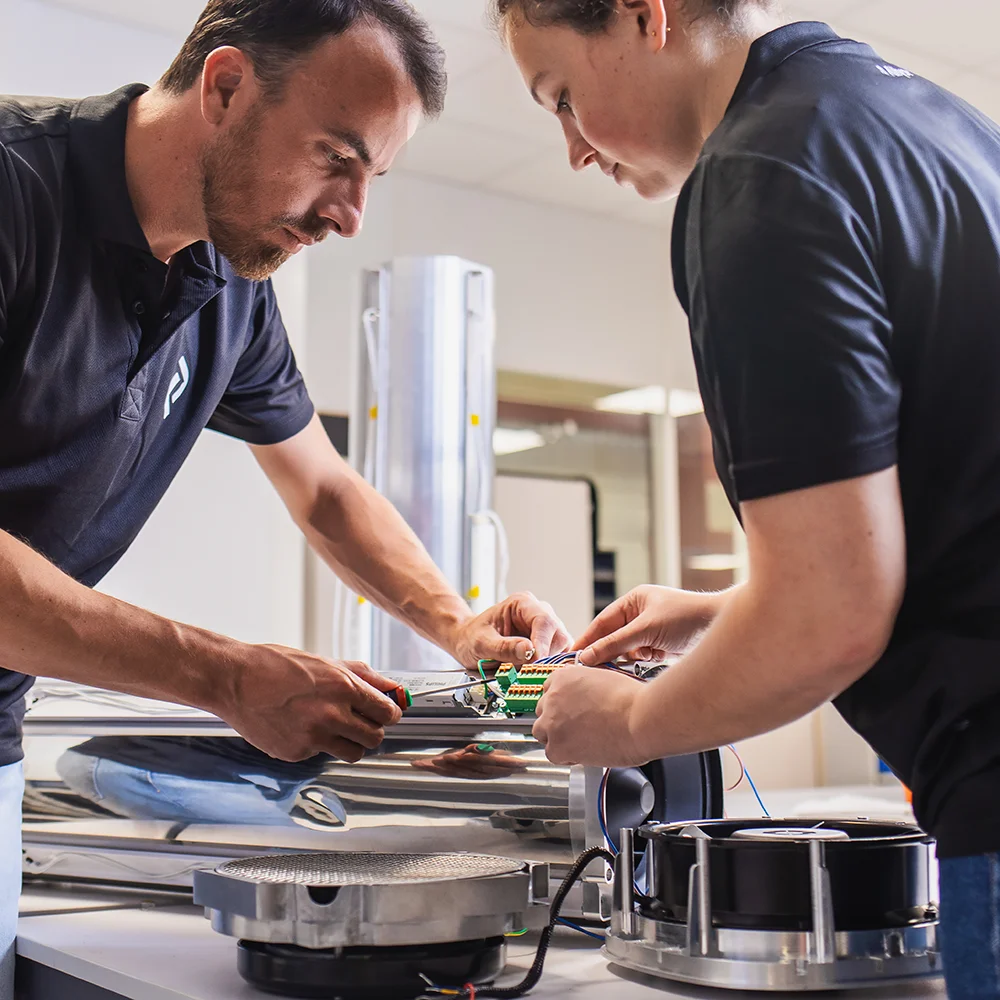
La tentation est de penser qu’industrialiser plus tard laisse plus de temps pour peaufiner le produit. En réalité, c’est l’inverse. Penser l’industrialisation dès la conception, avec des composants disponibles, des procédés d’assemblage simples et robustes et un plan de test anticipé, c’est ce qui permet de passer du prototype à la série sans les mois de reprise qui plombent un planning. C’est ce qu’on appelle le design for manufacturing.
Une reprise de conception après le prototype, ce n’est jamais une petite correction. C’est un nouveau routage, parfois un nouveau moule, presque toujours une nouvelle qualification. Nous avons vu des produits perdre six mois sur un seul composant mono-source devenu indisponible entre le prototype et la série. Nous en avons vu d’autres repartir en conception parce que la carte, parfaitement fonctionnelle, ne pouvait pas être testée en automatique à la cadence prévue. Dans les deux cas, le problème était visible dès la conception. Il fallait juste quelqu’un pour le regarder avec les yeux de la production. Pour aller plus loin sur ce sujet, nous avons détaillé les leviers pour optimiser son time to market.
Qualité : corriger coûte toujours plus cher que prévenir
Sur la qualité, la logique est la même. Une qualité pensée dès l’industrialisation coûte moins cher qu’une qualité corrigée après coup. Contrôle des procédés, traçabilité des composants et des lots, plans de tests fonctionnels sur bancs dédiés : ces dispositifs se conçoivent en même temps que le produit, pas après la première réclamation.
Le coût de la non-qualité est rarement chiffré dans un devis. Il se compte pourtant en retours SAV, en lots bloqués, en temps d’ingénieur passé à diagnostiquer au lieu de développer, et en image de marque. Les produits qui deviennent des références dans leur marché sont rarement ceux qui sont sortis les premiers à tout prix. Ce sont ceux dont l’industrialisation a été pensée assez tôt pour tenir la promesse faite au client, série après série.
Notre conseil
Ne traitez pas l’industrialisation comme la dernière étape avant la production. Traitez-la comme un critère de conception, au même titre que le design ou la fonctionnalité. C’est souvent là que se joue l’avantage compétitif réel.
Ce que 30 ans de sous-traitance électronique nous ont appris, en résumé
Une gouvernance de projet co-construite. Une exigence de robustesse et de rentabilité assumée dès le départ. Une continuité entre développement, industrialisation et production. Ce sont ces trois piliers qui, mis ensemble, transforment un lancement produit en succès durable.
Chez Altyor, nous avons fait le choix de réunir les trois sous un même toit : un bureau d’études, une équipe d’industrialisation et deux sites de production. Pas par principe, mais parce que trente ans de projets nous ont montré que c’est à la jonction de ces métiers que les projets se gagnent ou se perdent. Quelques exemples parmi les produits que nous avons conçus, industrialisés et fabriqués :
Découvrez toutes nos références
Voir tout
Le « touché » : Instrument de musique connecté

Module de mesure autonome

Télescopes connectés

Porte-monnaie connecté
Vous voulez challenger la stratégie d’industrialisation de votre prochain projet ? Nos équipes vous répondent sous 48 h.
Chiffrage personnalisé · Réponse sous 48h
Obtenez un chiffrage adapté à votre projet
Pas de formule magique : juste une vraie estimation réalisée par nos experts après avoir compris votre besoin.
✓ Réponse sous 48h ✓ NDA signé en amont ✓ Pas d’engagement
FAQ : travailler avec un sous-traitant électronique
Quelle est la différence entre un EMS et un partenaire industriel ?
Un EMS fabrique à partir de votre dossier de fabrication. Un partenaire industriel conçoit, industrialise et produit. Le second engage sa responsabilité sur la fabricabilité du produit dès la conception, ce qui change la nature de la collaboration.
Comment reconnaître un bon sous-traitant électronique ?
Au-delà des certifications et des capacités machines, regardez sa méthode. Propose-t-il un kick-off structuré, des jalons de validation partagés, une analyse DFM avant la série ? Est-il transparent sur les coûts d’itérations, d’outillages et de qualification ? Nos critères détaillés sont dans notre article sur le choix du partenaire industriel.
À quel moment impliquer son sous-traitant électronique ?
Le plus tôt possible, idéalement dès le cahier des charges. Chaque arbitrage fait en amont, sur les composants, les procédés ou la testabilité, évite des mois de reprise entre le prototype et la série.
Combien coûte la sous-traitance électronique ?
Le coût unitaire ne suffit pas à comparer deux offres. Il faut intégrer les itérations de prototypes, les outillages (moules, bancs de test), la qualification et la propriété des livrables. Un devis sincère détaille ces postes dès le départ.